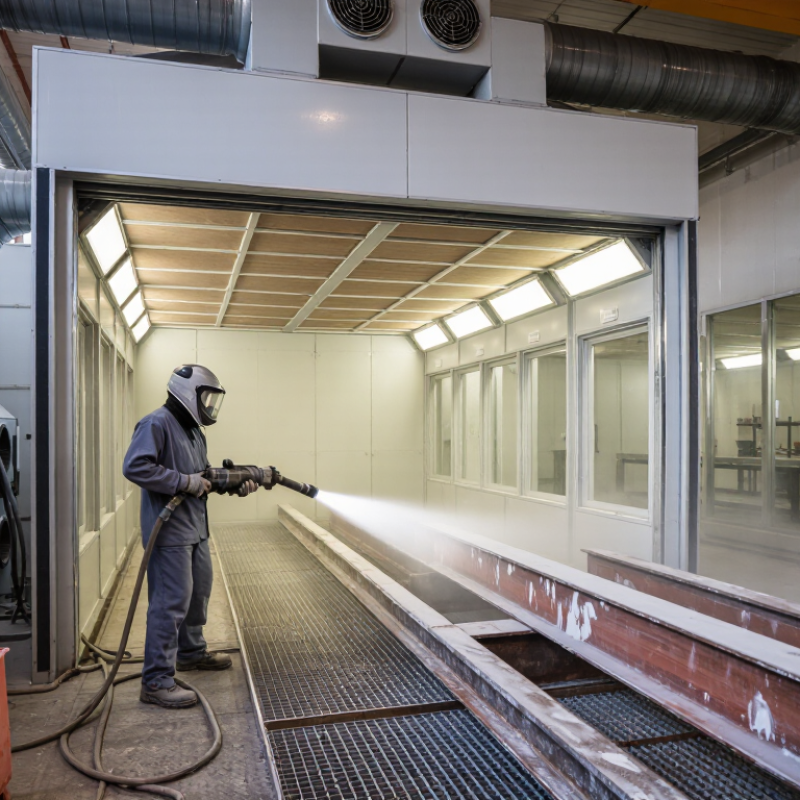
Почему пескоструйная камера важна для промышленной очистки?

Промышленная очистка удаления ржавчины, старой краски, окалины и загрязнений с металлических деталей. В этом процессе Пескоструйная камера становится не просто закрытым помещением для абразивной обработки. Она формирует контролируемую рабочую среду, где оператор, оборудование и поверхность защищены от избыточной пыли.

При применении обратите внимание на вентиляцию, освещение, герметичность стен и правильный подбор абразива. Воздух должен поступать через фильтрационную систему. В противном случае мелкие частицы быстро замечают видимость и оседают на детали. Это особенно заметно при очистке крупного оборудования, балок и деталей твердой формы. Камера также помогает собирать и повторно использовать абразив, снижая производственные потери. Но экономия выглядит только при грамотном обслуживании. Изношенные фильтры и слабая вентиляция сводят преимущества конструкции к минимуму.

Есть и менее очевидный фактор. Стабильные условия внутри камеры улучшают качество подготовки поверхности перед окрашиванием или нанесением защитного покрытия. Следы масла, пыли и рыхлой ржавчины становятся более заметными. Ошибки легче контролировать. Однако Пескоструйная Камера не заменяет квалифицированного оператора и технического контроля. Неправильное давление может повредить тонкий металл. Слишком грубый абразив оставляет глубокий профиль. Поэтому при выборе оборудования следует учитывать материальные детали, требуемую шероховатость и реальный объем работ. Иногда дорогая камера оказывается резервной. Иногда недостаточная производительность создает скрытые расходы. Именно поэтому ее значение для промышленной очистки следует оценивать не по размеру, а по безопасности, точности и устойчивости процесса.

Почему пескоструйная камера важна для промышленной очистки?

Назначение и принцип работы пескоструйной камеры.

Пескоструйная камера необходима для контролируемой промышленной очистки деталей от ржавчины, старых красок, окалинов и загрязнений. Она изолирует рабочую зону и удерживает абразивную пыль внутри оборудования. Благодаря этому оператор меньше контактирует с вредными частицами, в цехе сохраняется более чистая атмосфера. Особое значение имеет камера при обработке металлических рам, труб, металлических заготовок и основных элементов конструкций.

Принцип работы основан на подаче абразивного воздействия сжатым воздухом через сопло. Струя ударяет по поверхности и удаляет загрязненный слой. Отработанный материал оседает на решётчате полутора или вводится в систему сбора. Вентиляция удаляет мелкую пыль, а фильтры очищают воздух перед выбросом. Скорость струи, давление и размер абразива подбираются с учетом материала детали. Слишком жесткая обработка может оставить вмятины или изменить геометрию тонкого листа.

На практике результат зависит не только от производительности установки. Важны расстояние до поверхности, угол сопла и плавность движений инструмента. Ошибки возникают сразу: деревянные полосы, необработанные участки или чрезмерная шероховатость. Камеру необходимо регулярно осматривать, очищать фильтры и проверять герметичность дверей. Даже хорошая настроенная система иногда требует повторной обработки. Это нормально, но причину пропуска стоит поискать, а не перекрыть новый слой покрытия.

Почему камера пескоструйной очистки важна для промышленной очистки? — Назначение и принцип работы.
Измерение Типичные данные или требования Назначение промышленной очистки Принцип работы или практическое описание
Основная функция Закрытое рабочее пространство для абразивно-струйной обработки Удаляет ржавчину, окалину, старые покрытия, грязь и поверхностные загрязнения с металла и других подходящих компонентов. Абразивные частицы ускоряются под действием сжатого воздуха или механической силы и ударяются о поверхность обрабатываемой детали.
Стандарт подготовки поверхности Общие целевые уровни включают Sa 2, Sa 2½ и Sa 3 согласно ISO 8501-1. Создает чистую и достаточно шероховатую поверхность для покраски, термонапыления или других защитных обработок. Выбранный уровень чистоты зависит от системы покрытия, условий эксплуатации и технических характеристик проекта.
Абразивные материалы Стальная дробь, стальная крошка, оксид алюминия, гранат, стеклянные шарики или другие разрешенные абразивные материалы. Позволяет адаптировать процесс очистки к материалу, типу загрязнения и требуемому профилю поверхности. Твердые угловатые абразивные материалы обычно режут и профилируют поверхность; округлые материалы чаще используются для дробеструйной обработки или более щадящей очистки.
Давление сжатого воздуха Часто давление на сопле пескоструйного аппарата составляет приблизительно 6–8 бар. Обеспечивает скорость движения частиц, необходимую для эффективной ударной очистки. Фактическое давление зависит от абразива, размера сопла, материала обрабатываемой детали и требуемой чистоты обработки. Чрезмерное давление может повредить тонкие или мягкие материалы.
Потребление воздуха в сопле Обычно производительность составляет около 1–10 м³/мин, в зависимости от диаметра сопла и давления. Определяет необходимую мощность компрессора и влияет на эффективность очистки. Насадки большего диаметра увеличивают поток абразива и площадь покрытия, но требуют значительно большего количества сжатого воздуха.
Вентиляция и пылеудаление Система непрерывного отвода воздуха с фильтрацией; конструкция обычно предусматривает контролируемый приток воздуха внутрь помещения. Удаляет пыль из воздуха, улучшает видимость, защищает работников и ограничивает загрязнение за пределами камеры. Размеры системы вентиляции должны соответствовать объему камеры, типу абразива, используемому пескоструйному оборудованию и применимым требованиям охраны труда.
Абразивное восстановление Ручной сбор, пневматическая рекуперация или механическая система сбора напольных покрытий. Снижает расход абразивных материалов, облегчает уборку и позволяет осуществлять переработку, если абразивный материал остается пригодным для использования. Эффективность регенерации зависит от конструкции пола, плотности абразива, уровня загрязнения и системы разделения.
Типичные заготовки Конструкционная сталь, детали сосудов под давлением, трубы, рамы машин, отливки и изготовленные компоненты. Обеспечивает контролируемую зону для обработки крупных или нестандартных промышленных деталей. Размеры камеры и способ загрузки должны позволять размещение самой крупной заготовки, обеспечивая при этом безопасное перемещение оператора.
Профиль поверхности Типичные профили покрытий имеют приблизительно 25–100 мкм в зависимости от спецификации. Улучшает механическую адгезию между подготовленной поверхностью и защитным покрытием. Профиль должен соответствовать толщине покрытия; чрезмерная шероховатость может увеличить расход покрытия и снизить его укрывистость.
Факторы производительности Поток абразива, размер сопла, давление воздуха, расстояние до оператора, скорость перемещения и геометрия заготовки. Контролирует скорость очистки и общее время обработки. Поддержание постоянного угла наклона сопла и расстояния от него способствует получению равномерного покрытия.
Защита оператора Противовзрывозащитный шлем с подачей воздуха, защитная одежда, перчатки, средства защиты слуха и защитная обувь. Снижает воздействие абразивного отскока, пыли, высокого шума и ударных нагрузок. Средства защиты органов дыхания и качество воздуха должны соответствовать действующим правилам техники безопасности на рабочем месте и требованиям к оборудованию.
контроль пожара и взрыва Негорючая конструкция камеры, заземление, подходящее электрооборудование и меры по борьбе с пылью. Снижает риски, связанные с горючей пылью, статическим электричеством и легковоспламеняющимися остатками. Перед пескоструйной обработкой необходимо оценить состояние покрытий, остатков и абразивной пыли; меры по предотвращению возгорания должны соответствовать местным нормам.
Контроль качества Визуальный осмотр чистоты, измерение профиля поверхности, анализ на пыль и, при необходимости, анализ на содержание растворимых солей. Подтверждает, что подготовленная поверхность пригодна для следующего этапа обработки. Проверка должна быть проведена до нанесения покрытия и задокументирована в соответствии с планом обеспечения качества проекта.
Экологическая польза Закрытая обработка с фильтрованной экстракцией и возможностью повторного использования абразивных материалов. Способствует улавливанию пыли и уменьшает неконтролируемый выброс отработанного абразива и удаленных покрытий. Отходы необходимо сортировать и утилизировать надлежащим образом, особенно если старые покрытия содержат опасные вещества.

Основные компоненты и требования к конструкции камеры

Почему пескоструйная камера важна для промышленной очистки?

Пескоструйная камера должна подвергать воздействию абразивов, пыли и отслоившихся частиц внутри рабочей зоны. Ее конструкции включают в себя герметичный корпус, вентиляцию, фильтрентиляционную установку, освещение, решетчатый пол и систему возврата абразива. Нарисуйте слабые заслонки или плохо уплотненные мыски, быстро осветите пылевые утечки. Это невидимость и усложняет контрольную поверхность.

Вентиляция требует точного расчета, а не выбора «с запасом». OSHA допускает средневзвешенное воздействие респирабельного кристаллического кремнезема на уровне 50 мкг/м³ за восьмичасовую смену. Поэтому камера должна поддерживать направленный поток воздуха от оператора к фильтрам. Манометры, датчики перепада давления и регулярная проверка фильтров обеспечивают проблему перед аварийной остановкой. В стандарте ISO 8501-1 указана степень очистки стали, включая Sa 2½, но результат также зависит от широты освещения и подготовки поверхности. Иногда это недооценивают.

Советы: обеспечьте безопасный проход вокруг деталей. Проверьте герметичность ежесменно. Зафиксируйте давление, расход воздуха и состояние фильтров в журнале. Не стоит экономить на освещении: тени скрывают остаточную ржавчину. Практический осмотр после очистки должен подтвердить заданный класс чистоты, а не только визуальное впечатление.

Почему камера дробеструйной обработки важна для промышленной очистки

Пескоструйная камера обеспечивает контролируемое пространство для абразивной обработки, помогая удерживать пыль, защищать рабочих, собирать абразивный материал и поддерживать стабильное качество очистки. Вентиляция и фильтрация являются важными компонентами, поскольку они контролируют содержание загрязняющих веществ в воздухе и видимость внутри камеры.

Эталонная эффективность фильтрации по классам фильтров

На диаграмме показаны минимальные интегральные коэффициенты эффективности, определенные для распространенных классов фильтров в соответствии со стандартами EN 1822-1 и ISO 29463. Правильный уровень фильтрации зависит от абразивности, очищаемого материала, опасности пыли, объема воздушного потока и применимых правил техники безопасности на рабочем месте.

Этапы промышленной обработки поверхностей

Почему пескоструйная камера важна для промышленной очистки?

Этапы промышленной обработки поверхностей

Промышленная обработка поверхности начинается с осмотра детали. Инженер сначала ржавчину, старое покрытие, масло и сварные брызги. Затем вы выбираете абразив, давление и продолжительность обработки. Пескоструйная камера изолирует рабочую зону и помогает удерживать абразивную пыль. Это улучшит видимость операции и стабильность результата.

После подготовки поверхность очищают до требуемой степени. Стандарт ISO 8501-1 определяет уровни Sa 2, Sa 2½ и Sa 3. Для многих защитных покрытий применяется степень Sa 2½. Важен и профиль шероховатости. Его контролируют сравнениями с эталонами или измерительным прибором. Согласно данным отчета NACE IMPACT за 2016 год, ежегодная коррозия охватывает мировую угрозу примерно на 2,5 триллиона долларов. Поэтому пропущенная ржавчина — не мелочь. Она продлит срок службы покрытий. Иногда именно спешка становится главной проблемой.

Далее удалите остатки абразива, проверьте запыленность и износ покрытия. Между очистителем и окраской нельзя допускать конденсат. Температура металла должна быть выше точки розы. На практике идеальная равномерность встречается редко, особенно возле швов и углов. Эту зону следует осматривать отдельно.

Советы: зафиксируйте давление, тип абразива, степень очистки и профиль поверхности в журнале. Фотографии до и после приводят к повторяющимся ошибкам.

Преимущества пескоструйной камеры для производства

П ескоструйная камера позволяет производить чистку изделий в контролируемых условиях. Внутри удаляются ржавчина, старая краска, окалина и технологические загрязнения. Абразив направляется по струёй заданного давления. Оператор видит видимую зону и тщательно обрабатывает сложные участки. Это особенно важно для рам, металлических корпусов, трубных соединений и металлических конструкций.

Дополнительная камера — главное стабильность результата. Замкнутое пространство защищает от воздействия и увлажняет сборку. Вентиляция с фильтрацией дымовой пыли возле рабочих зон. Освещение помогает устранить дефекты на стекле и неравномерную поверхность профиля. При настройке оборудования расход абразива становится выгоднее. Производство получает меньше повторных операций и легче планировать загрузку участка.

Есть и практичная беседа. Камера не исправна, неправильно выбранный абразив или слишком строгие меры. Тонкий металл можно деформировать. В режиме проверки изображений оператор использует защитный костюм, шлем и подходящие средства защиты общества. На практике полезно регулярно осматривать фильтры, сопло и уплотнения дверей. Иногда именно мелкая утечка пыли показывает, что обслуживание накладок слишком тщательное. Идеального процесса не бывает.

Безопасность, экологичность, техническое и сервисное обслуживание оборудования

Почему пескоструйная камера важна для промышленной очистки?

Безопасность начинается с работы рабочей зоны. Закрытая камера удерживает абразивы, пыль и отслоившиеся покрытия. Оператор контактирует с загрязненным воздухом. По данным OSHA, допустимая среднесменная концентрация респирабельного кристаллического кремнезёма составляет 50 мкг/м³. Поэтому эффективная вентиляция и фильтрация здесь обязательны и не являются декоративными. Рекомендации NIOSH также подчеркивают необходимость использования средств гигиены, герметичной одежды и регулярных проверок защиты.

Экологичность зависит от всей системы. Камера возвращает часть абразива в цикл и уменьшает объем отходов. Местный отсос не должен выбрасывать пыль без фильтров контроля. В справочнике ЕС, где представлены доступные технологии обработки металлов и пластмасс, изготовленные при использовании старых материалов, повторно используйте материалы и проконтролируйте утечек. На практике важны простые детали: закрытые контейнеры, исправные уплотнения, сухая полка без осевшей пыли.

Техническое обслуживание обеспечивает стабильность очистки. Необходимо проверить сопла, рукава, фильтры, клапаны и освещение по графику. Износ сопла увеличивает расход абразива и меняет профиль поверхности. Стандарт ISO 8501-1 связывает качество подготовки стали с визуально подтверждаемой степенью очистки. Но одной фотографии недостаточно. Мы иногда слишком доверяем оператору и забываем измерения давления, производительности аспирации и шероховатости. Такой подход требует пересмотра. Сервисные записи, контроль перепада давления и плановая замена фильтров позволяют создать проблему до линии остановки.

Need Help?
X

Ready to Talk?

Our team is ready to connect.